

Szét- és összeszerelés párhuzamos kettős csavar WPC pelletizáló géphez
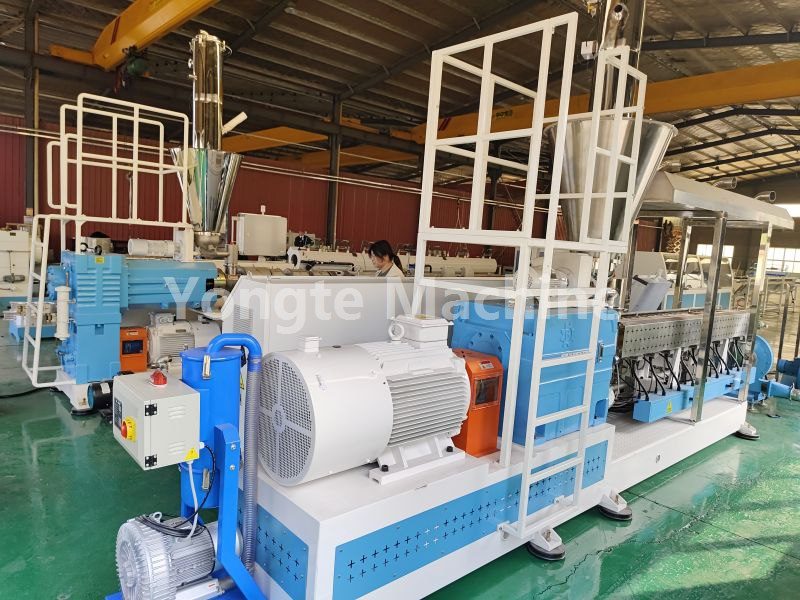
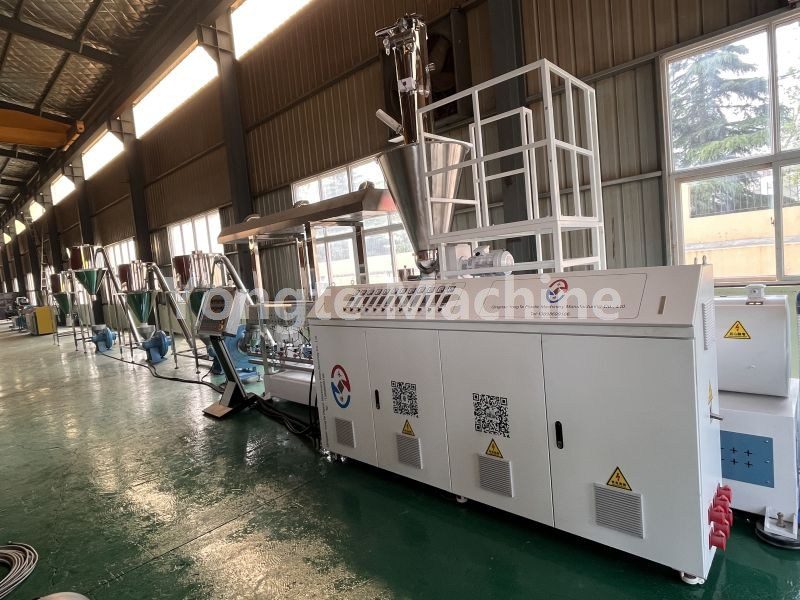
SH75 Párhuzamos Duplacsavaros szét- és összeszerelési útmutató
A WPC pelletizáló gép működése során, ha karbantartásra van szükség a csavar- és hengerszerelvény elhasználódása miatt, a felhasználónak szét- és újra össze kell szerelnie ezeket az alkatrészeket. Az SH75 moduláris lapos ikercsavaros gép szét- és összeszerelési eljárásait szigorúan az előírt üzemeltetési eljárásoknak megfelelően kell végrehajtani; az ezekben a műveletekben részt vevő összes személyzetnek előzetesen meg kell ismerkednie az üzemeltetési előírásokkal, és meg kell tennie a megfelelő óvintézkedéseket a biztonsági balesetek vagy a nem megfelelő működésből eredő berendezéskárosodások elkerülése érdekében. A Yongte mérnöki csapata által biztosított lapos ikercsavaros gép szét- és összeszerelési útmutatója kizárólag referenciaként szolgál a kezelők számára.
Alkalmazható: Yongte WPC pelletizáló SH75 párhuzamos duplacsavaros extruder – építőelem stílusú párhuzamos, kétcsavaros menetes alkatrészek (szállítóblokkok, dagasztóblokkok, nyíróblokkok). Ezeket az alkatrészeket párban kell működtetni a megfelelő fázisú bal és jobb oldali csavarokkal, hogy biztosítsák a helyes fázisviszonyt a két csavar között az összeszerelés során, megelőzve ezzel az alkatrészek interferenciáját vagy a berendezés fáziseltérés által okozott rendellenes működését.
Bármilyen művelet megkezdése előtt szigorúan be kell tartani a LOTO (Lockout/Tagout) eljárást: minden áramforrást le kell választani, és meg kell győződni arról, hogy a berendezés teljesen le van kapcsolva, hogy elkerülje a személyi sérüléseket vagy a berendezés károsodását, amelyet a véletlen indítás okoz.
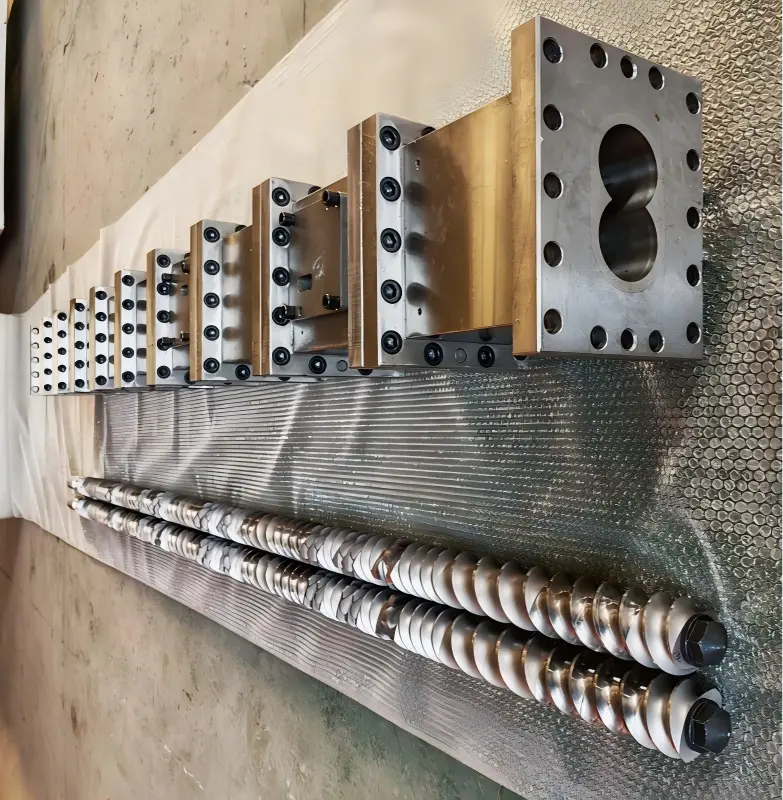
1, Előkészítés
1. Eszközök és fogyóeszközök
· Speciális csavarhúzó szerszám, hidraulikus húzószerkezet/prés, rézrúd, rézlapát, réz drótkefe, fakalapács (a menetes blokk munkafelületének acél kalapáccsal történő közvetlen ütése tilos)
· Nyomatékkulcs, imbuszkulcs, magas hőmérsékletű tapadásgátló zsír (molibdén-diszulfid magas hőmérsékletű kenőzsír), jelölőtoll, magas hőmérsékletnek ellenálló kesztyű, tiszta fablokk / gumipárna
· Tisztítószer, sűrített levegő, védőszemüveg
2. Leállítás előtti művelet (mielőtt a csavart kihúzzák a hengerből)
1. Mielőtt leállítja a gépet, alaposan tisztítsa meg a tisztítószerrel, és próbáljon meg minden anyagot kiüríteni a tartályból.
2. Hűtsük le biztonságos hőmérsékletre; húzza ki az áramellátást, helyezzen el egy figyelmeztető táblát és zárja le a területet; kapcsolja ki a fűtési, etetési és vákuumrendszereket.
3. Távolítsa el a gépfej szerszámot, a többlyukú lemezt, a fűtőtekercset, a hőelemet, a vákuumos fedőlemezt és az adagolónyílást.
4. Lazítsa meg a szegmentált karimás csavarokat a csavarhengeren; készüljön fel a teljes ikercsavaros szerelvény kihúzására.
2, Teljes csavar kihúzása (előfolyamat)
1. Válassza le a redukciós sebességváltó kimeneti tengelykapcsolóját; jelölje meg a bal és a jobb oldali csavarok fázisát és a bordát (ez kritikus fontosságú annak elkerülése érdekében, hogy a helytelen szerelési fázis károsítsa az alkatrészeket).
2. Működési / Hidraulikus rögzítés: vízszintesen szinkronizálja két csavar kihúzását; ügyeljen arra, hogy mindkét csavar párhuzamosan rögzítve maradjon – ne húzza meg erősen az egyik oldalon.
3. Helyezze egy fahasábra; a csavart tartsa felfüggesztve, hogy ne érintkezzen közvetlenül a talajjal, ami károsíthatja a menetprofilt.
4. Tisztítsa meg az anyagokat még forrón: használjon rézlapátot és rézkefét a karbidok eltávolításához; ha az anyag beszorul a menetes blokk és a tüske közé, alkalmazzon helyi, egyenletes melegítést, hogy az anyag meglágyuljon a szétszerelés előtt; szigorúan tilos az alkatrészt erős helyi melegítésnek kitenni.
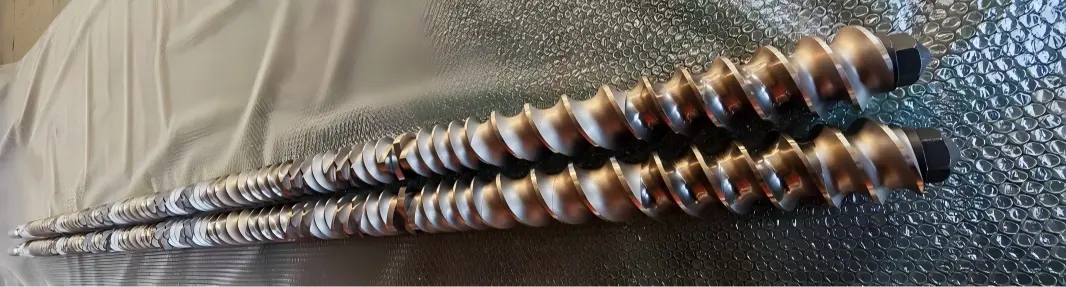
3, Menetes blokk (alkatrész) szétszerelési eljárása (a gépfejtől a redukciós sebességváltó vége felé sorban kell szétszerelni)
Sorrend: Elülső rögzítő anya → Radiális rögzítőgyűrű → Minden menetes alkatrészkészlet
1. Lazítsa meg az elülső rögzítőanyát (általában belső menetes – ne fordítsa meg a menet irányát); majd távolítsa el a rögzítőanyát, a nyomóalátétet és a pozicionáló gyűrűt.
2. Csoportonként távolítsa el a menetes blokkokat, majd távolítsa el ugyanabból a pozícióból a párosított A/B csavarelemeket; jelölje meg az egyes alkatrészcsoportokat jelölőtollal – a pozíció számának feltüntetésével + oldal (elöl/hátul) + csavar iránya (bal/jobb); készítsen fényképet az összeszerelési folyamatábra dokumentálásához.
3. Menetes blokk a tüskére ragadva: Használjon hidraulikus prést speciális szerszámokkal kombinálva axiális préseléshez, rézrúd segítségével; szigorúan tilos a menetes felületet ferdén ütni vagy kifeszíteni; szintén szigorúan tilos az alkatrész munkafelületét oxiacetilén égővel közvetlenül felmelegíteni.
4. A teljes szétszerelés után: tisztítsa meg a magcsap bordáját, a magcsap külső átmérőjét és az alkatrész belső hornyát; távolítson el minden felgyülemlett szénlerakódást vagy megkeményedett anyagot; ellenőrizze a bordát, hogy nincs-e rajta kopás, repedés vagy repedés.
5. Alkatrészek ellenőrzése: Ellenőrizze a menetprofilok és a kapcsolódási felületek kopását, valamint lyukakat vagy repedéseket; a túlzottan kopott alkatrészeket azonnal le kell selejtezni; köszörülés vagy javítás tilos; az ilyen alkatrészeket nem szabad visszarakni a gépbe.
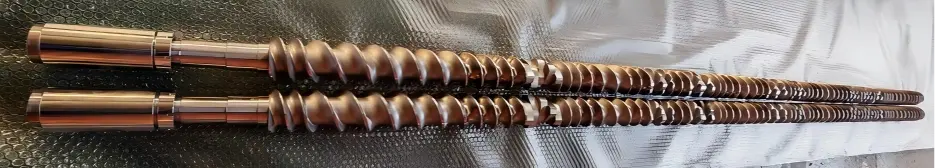
4, Menetes blokk-szerelvény (összeszerelés fordítva az eredeti rajzok vagy jelölések szerint, a sebességváltó végétől a gép feje felé)
1. Tisztítsa meg a mag tüske bordáját és az alkatrész belső bordáját; vigyen fel vékony réteg magas hőmérsékletű tapadásgátló zsírt (ne vigyen fel vastag réteget, hogy megakadályozza a gyártás során elszenesedett anyag felhalmozódását).
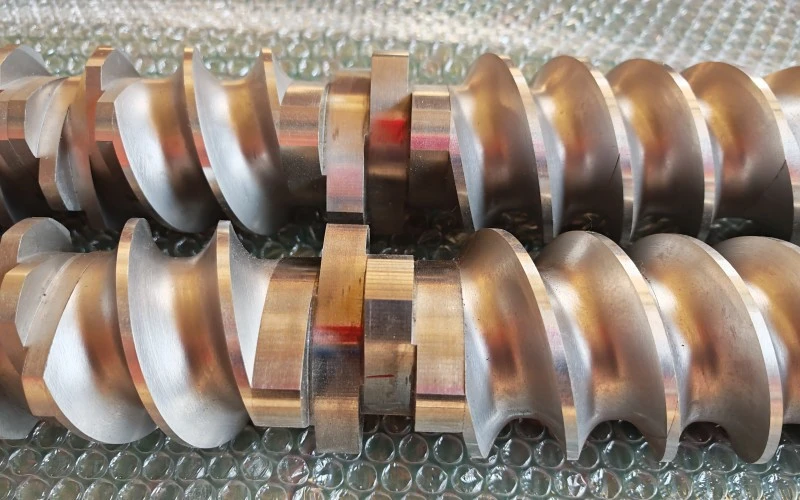
2. Illessze egymás után a menetes blokkokat a jelölési sorrendnek megfelelően; szerelje fel őket párban, ügyelve arra, hogy az A és B csavarok kapcsolódási fázisai egy vonalban legyenek; ügyeljen arra, hogy az alkatrészek végfelületei szorosan egymáshoz nyomódjanak, hézag nélkül, és hogy a bordás teljesen a helyére kerüljön.
A szállítóblokk, a dagasztóblokk és a nyíróblokk meghatározott tájolású, és nem szabad fordított irányban felszerelni; a dagasztóblokk forgásirányának és szögének szigorúan meg kell felelnie a folyamatrajzoknak.
Minden beépített készletnél kézzel forgassa el a két csavart, hogy biztosítsa a zökkenőmentes kapcsolódást, elakadás vagy karcolás nélkül.
3. Szerelje fel egymás után a pozicionáló gyűrűt és a nyomóalátétet, majd húzza meg az elülső rögzítőanyát.
4. Húzza meg a biztosító anyát a megadott nyomatékkal (75 Nm; általában vegye figyelembe a gyártó által javasolt nyomatékot; végezze el az átlós előfeszítést 2-3 külön lépésben – ne húzza meg egyszerre).
5. Az összeszerelés befejezése után kézzel állítsa be a két csavart: biztosítsa a sima, folyamatos forgást, anélkül, hogy bármilyen elakadást vagy rendellenes kopogást hallana; ne legyen fémsúrlódás a két csavar között.
6. Ellenőrzés: Hasonlítsa össze az eredeti összeállítási fotókkal az alkatrészek sorrendjének, tájolásának és mennyiségének ellenőrzéséhez.
5, A hordó csavaros visszaszerelése
1. Tisztítsa meg alaposan a hordó belsejét; győződjön meg arról, hogy a persely mentes-e az elszenesedett anyagtól, és ellenőrizze a persely kopását.
2. A két csavar állandó fázissal össze van kötve; a hordó vízszintesen szinkronizált benyomásakor az ellenállás azonnal érzékelhető, és a gépet nem szabad túlzott erővel működtetni.
3. Szerelje fel a hátsó tengelykapcsolót, illessze az előzőleg megjelölt bordás fázishoz, és rögzítse az összekötő hüvelyt és a pozicionáló csapot.
4. Szerelje vissza a hengerperemeket minden szakaszhoz, és húzza meg átlósan a karimacsavarokat.
5. Helyreállító fűtőtekercs, hőelem, vákuumcsatlakozó, adagoló rész, gépfej
6, próbaüzem ellenőrzése
1. Helyezze vissza az összes vezetékcsatlakozást, kapcsolja ki a LOTO-t, manuálisan forgassa el a tengelyt alacsony fordulatszámon néhány fordulattal, és ellenőrizze, hogy nincsenek-e szokatlan súrlódási zajok.
2. Végezzen terhelés nélküli, alacsony sebességű kocogástesztet, figyelje az áramot és a rezgést; ha nem észlelnek rendellenességet, növelje a hőmérsékletet; a hőmérséklet megemelése után hajtson végre egy újabb forgótányér-tesztet az újbóli ellenőrzéshez (mivel a berendezés hajlamos elakadni a hőtágulás miatt).
3. Próbagyártást végezni alacsony sebességű etetéssel; nyomaték- és nyomásingadozások figyelése; igazolja, hogy nincs rendellenesség.
7. Főbb kockázatok és ellenjavallatok (75 kettős nagyfrekvenciás hibapont)
1. ❌ Tilos a menetes blokk munkafelületet acél kalapáccsal megütni; így élek letöredezését vagy az ötvözetréteg elvesztését okozhatja, ami azonnali selejtezést eredményezhet.
2. ❌ Helytelen fázisbeépítés, ami a motor kényszerforgásához vezet: A szorítóblokk közvetlen kioldása vagy a hengerpersely megkarcolása.
3. ❌ Ha az összeszerelés előtt szénlerakódások vagy vasreszelék vannak a menetes blokk végfelületén → ez felületi sérülést vagy az alkatrész beszorulását okozhatja, ami lehetetlenné teszi az alkatrész eltávolítását a következő szétszerelési ciklus során.
4. ❌ Túl nagy vagy elégtelen záróanya nyomatéka: Az elégtelen nyomaték az alkatrészek elmozdulását vagy eltörését okozhatja; a túlzott nyomaték az anya beszorulásához vezethet a következő szétszerelési folyamat során.
5. ❌ A csavar egyoldalú kihúzása a két csavar eltolódását és az alkatrészek ütközését okozza.
6. ✅ Készítsen fényképeket és jelölje meg az alkatrészeket szétszereléskor – ez különösen fontos a több egymásba illeszkedő blokkból álló szerelvényeknél, mivel pusztán a memória alapján nagyon könnyen el lehet hibázni a sorrendet vagy a szöget.
Kapcsolódó hírek
- Hány öntőforma szükséges egy ajtókeret-készlethez?
- Integrált áthidalásgátló adagolórendszer az újrahasznosított műanyag extrudálásához
- A Yongte gumihab mikroporózus szivárgócsövek gyártósorát sikeresen üzembe helyezték indiai ügyfél számára
- A gumi áztató öntözőcsövek előnyei a hagyományos öntözőcsövekhez képest
- Biztosíthat-e a Yongte kulcsrakész projektszolgáltatást a WPC teraszgyár számára?
- Sikeresen tesztelt 200x50 mm-es újrahasznosított tömör műanyag fűrészáru
Hagyj üzenetet


Hírek Ajánlások


