A csavar hirtelen törésének okai a WPC granulátor extruder működése közben
A csavar hirtelen törésének okai a WPC granulátor extruder működése közben
Hirtelen törés okai a párhuzamos ikercsavaros menetes blokk (kompressziós blokk/szállítóblokk) működése közben
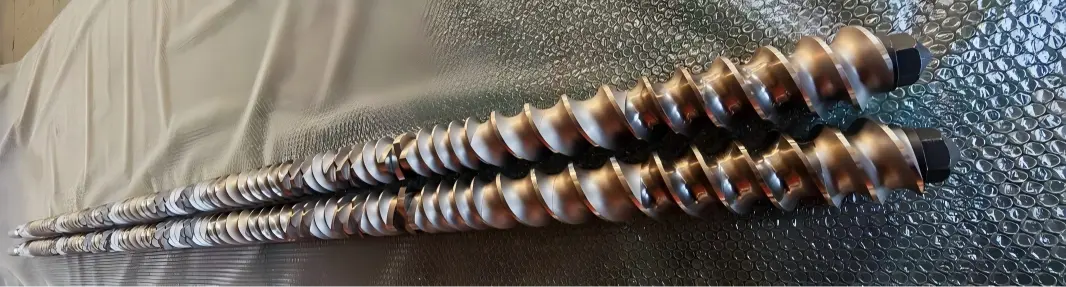
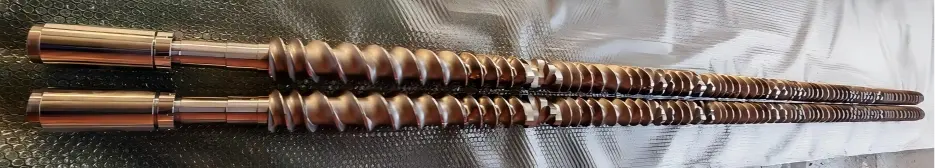
A Yongte WPC granulációs extruder párhuzamos ikercsigás extruderrel van felszerelve, amelyben a csavarok egy központi tengelyből és moduláris menetes blokkokból állnak. A kiválasztott menetes blokk anyagok a WR4 vagy WR7, amelyek kiváló kopás- és korrózióállóságot biztosítanak; ennek megfelelően a csavarok kiemelkedő tartósságot mutatnak ilyen működési feltételek mellett. A gyártás során azonban a menetes tömbök folyamatosan kombinált nyíró-, nyomó- és súrlódási igénybevételnek vannak kitéve. Ha ezekben a folyamatokban bármilyen rendellenesség lép fel, az a menetes blokkok hirtelen törését idézheti elő, ami közvetlenül a gyártósor leállását okozza, és jelentős leállási veszteségeket és karbantartási költségeket eredményez a vállalat számára. A következő szakaszok szisztematikusan elemzik a párhuzamos ikercsigás extruderek menetes blokkjaiban előforduló hirtelen törések lehetséges okait.
A WPC granulátor extruder párhuzamos kétcsavaros menetes alkatrészeinek törése rideg törési módot jelent; ritkán egyetlen tényező, például pillanatnyi túlterhelés okozza, hanem inkább az anyaghibák, a feszültségkoncentráció és az üzemi sokkterhelés együttes hatásai. Ezek az okok négy fő kategóriába sorolhatók: maga az anyag, a megmunkálási és összeszerelési folyamatok, a gyártási és működési feltételek, valamint a berendezés meghibásodása.
Különbségek: A törés jellemzően töredezett darabokra vonatkozik, amelyek törékeny törési felülettel rendelkeznek, és nincs jelentős képlékeny alakváltozás; a kopás fokozatos elvékonyodásként nyilvánul meg; torziós meghibásodást általában a csavar megengedett nyomatékhatárának túllépése okoz.
1, Anyag- és hőkezelési hibák
1. A hőkezelés nem sikerült
A nitridált réteg túl vastag, ami nagy ridegséget eredményez; az alapanyag nem rendelkezik megfelelő megeresztéssel, így megmarad a belső feszültség; működési hő hatására ezek a feszültségek felszabadulnak, ami közvetlen töréshez vezet;
Oltási repedés: Mikrorepedések keletkeztek a vakpróba oltási folyamata során; ezeket a repedéseket a gyári ellenőrzés során nem észlelték, de működés közben továbbterjedtek, ami azonnali töréshez vezetett.
2. Nyersanyag zárvány, porozitás vagy üregek: A kovácsolt vagy öntött alkatrészek belső zárványai vagy zsugorodási üregei eredendő hibákat jelentenek. Normál üzemi körülmények között a feszültség ezeken a hibahelyeken koncentrálódik; bármilyen ingadozás a hibák azonnali felszakadását okozhatja.
3. Helytelen anyagválasztás: tévedésből nagy töltőanyagtartalmú (üvegszál, kalcium-karbonát, korom) készítményt használtak közönséges nitridált acélhoz; nagy korrózióálló készítményt alkalmaztak a melegen megmunkált acélra molibdén nélkül, ami az aljzat erózióját és mikrorepedések kialakulását eredményezte.
A Yongte WPC granulációs extruder kiváló minőségű csavarral és hordóval rendelkezik, így nem sérül meg az anyagok és a hőkezelési hibák miatt. csavaranyagunk a WR4, a WR4 egy nagy teljesítményű kopásálló ötvözet, amelyet főként ipari berendezések kulcsfontosságú alkatrészeinek gyártásához használnak, különösen ikercsigás extruderekben, keverőalkatrészekben és más területeken. Ezenkívül a WR4 tovább erősítheti a felület tulajdonságait felületi nitridálási vagy volfrám-karbid permetezési eljárással, hogy 0,1–0,3 mm vastagságú, akár HV1200–1500 keménységű kopásálló réteget képezzen, amely alkalmas nagy keménységű töltőanyagokat (például kvarcport és fémport) tartalmazó nyersanyagok feldolgozására.
2、Mechanikai összeszerelés és szerkezeti feszültségelemzés
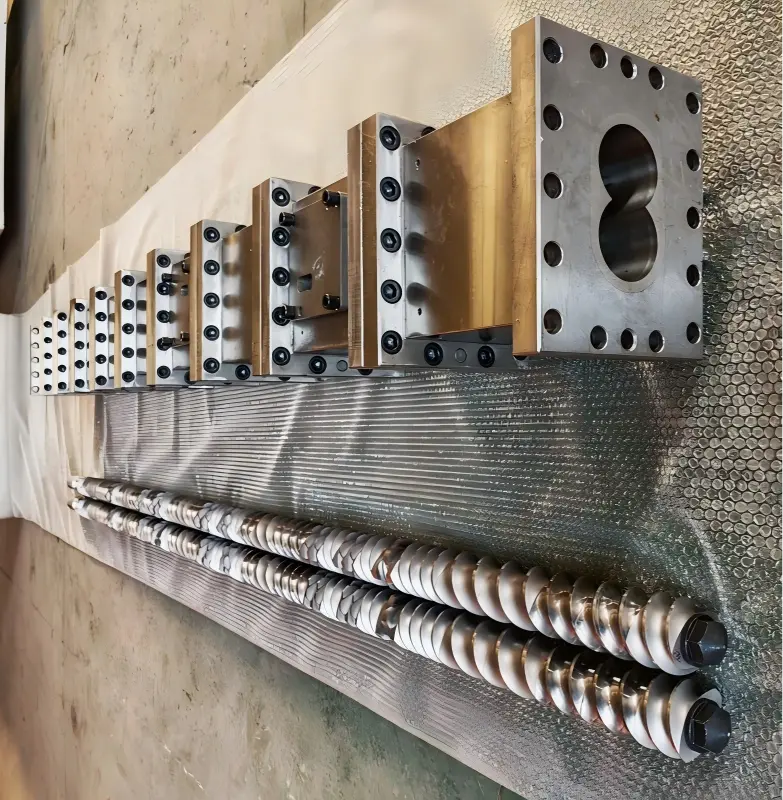
1. Túlzott axiális előfeszítés: A menetes blokkot egy záróanyával rögzítjük; ha az előterhelés túl magasra van állítva, a menetes blokk folyamatosan nagy statikus nyomásnak van kitéve; hevítéskor a hőtágulási hatás rávilágít erre az állapotra, aminek következtében a belső nyomófeszültség meghaladja az anyag törési határát.
Az ikercsavarok közötti tengelyirányú hézag kritikus: ha a hézag túl kicsi, a csavarok a hő hatására kitágulnak, ami a menetes tömbök homlokfelületeinek összenyomódását és törését okozza.
2. Reteszhorony/belső furat feszültségkoncentrációja: A belső furat hornyának éles sarkai vagy túlságosan kicsi szelvényei feszültségkoncentrációs pontokat képeznek; a túl szoros kulcsillesztés mikrorepedéseket okozhat a kulcshoronynál, amelyek tovább terjednek.
3. A menetes illeszkedő felület egyenetlen vagy idegen tárgyakat tartalmaz; a végfelületen sorja, vasforgács vagy anyagtörmelék lehet; összeszerelés után a végfelületen lokális pontérintkezés lép fel, ami működés közben lokálisan nagy nyomást eredményez, ami az érintkezési pontokon repedéshez vezethet.
4. Rossz csavarbeállítás (nem kör alakú a két csavar között); a tengelykapcsoló vagy a csapágyház kopása; túlzott koaxiális eltérés a két párhuzamos csavar között; a menetes tömbök időszakos váltakozó hajlítófeszültségnek vannak kitéve, ami kifáradási töréshez vezet.
3. A folyamat működési körülményeinek hatása (azonnali terhelést kiváltó törés)
1. Hidegindítás / Anyagelzáródás okozta kemény indítás: Ahogy a henger belsejében lévő anyag lehűl és megszilárdul, a csavart erőszakosan elindítják, ami a névleges nyomatékot jóval meghaladó pillanatnyi nyomatékot eredményez; ez óriási ütési terhelést generál, amely közvetlenül eltöri a csavarblokkot – ez a leggyakoribb baleseti forgatókönyv a helyszínen.
2. Idegen tárgyak bejutása a hordóba (pl. keményfém tárgyak); anyák, tömítések, csavarforgácsok vagy fémszerszámok, amelyek a garatba esnek, és beszorulnak a menetes blokk és a henger közé, átmeneti nyomóhatást okozva.
3. Helyi túlmelegedés és a hőfeszültség hirtelen változása: a helyi hőmérséklet meredeken emelkedik, majd gyorsan csökken; ez a váltakozó hőciklus hősokk-repedéseket idéz elő; különösen a nitridált alkatrészeknél gyenge a hősokkállóságuk.
4. A túlzott anyagfeltöltés vagy a hirtelen nyomásváltozások, az előtolási sebesség meredek növekedése vagy az eltömődött kipufogónyílás a fejnyomás azonnali megugrását okozhatja, ami a menetes blokkot jelentős kerületi és tengelyirányú erőknek teszi ki.
4. Fáradtsági sérülések felhalmozódása (korábban meglévő rejtett repedések, hirtelen fellépés)
A menetes alkatrészt váltakozó forgatónyomatéknak és váltakozó feszültségnek teszik ki hosszabb időn keresztül, aminek következtében a felületén lévő mikrorepedések fokozatosan terjednek; ezek a sérülések szabad szemmel nem láthatók. Amikor azonban a repedések elérik a kritikus méretet, hirtelen minden előzetes figyelmeztetés nélkül továbbterjednek, „hirtelen meghibásodás” látszatát keltve.
Gyors helyszíni vizsgálati módszer (a törésfelület vizuális ellenőrzése)
· A törésfelületen régi repedések és kagylószerű mintázat látható: kifáradásos törés (hosszan tartó váltakozó igénybevétel, nem azonnali behatás eredménye).
· Lapos és fényes keresztmetszetek rideg szemcsékkel: hőkezelés okozta ridegség / repedés a nitridált rétegben
· A törésfelület nyomó alakváltozást és fémkarcolásokat mutat; idegen tárgy becsapódása okozta törés.
· A törés a furat belső hornyának helyén keletkezik: reteszhorony feszültségkoncentrációja
Megfelelő megelőző intézkedések
1. Anyagbeszerzés ellenőrzése: roncsolásmentes vizsgálatot és keménységvizsgálatot végezni kovácsolt anyagokon; az anyagminősítési jelentések ellenőrzése; szabályozza a nitridált komponensek nitridáló rétegének mélységét, hogy megakadályozza a rideg nitridált rétegek kialakulását.
2. Összeszerelés: Szigorúan szabályozza az axiális előfeszítést és ellenőrizze a csavar koaxiálisságát; alaposan tisztítsa meg a végfelületet és kerekítse le a lépcső széleit.
3. Működési eljárás: Ne indítsa be erőszakkal a hűtőt; a hajtás működtetése előtt gondoskodjon arról, hogy az eltömődött anyag eléggé fel legyen melegítve ahhoz, hogy megolvadjon; szereljen fel egy garatmágnest a vas eltávolításához.
4. Napi ellenőrzés: Figyelje a fő egység nyomatékának és fejnyomásának ingadozásait; végezze el a nyomócsapágyak rendszeres ellenőrzését az axiális elmozdulás elkerülése érdekében.
Kapcsolódó hírek
- Hány öntőforma szükséges egy ajtókeret-készlethez?
- Integrált áthidalásgátló adagolórendszer az újrahasznosított műanyag extrudálásához
- A Yongte gumihab mikroporózus szivárgócsövek gyártósorát sikeresen üzembe helyezték indiai ügyfél számára
- A gumi áztató öntözőcsövek előnyei a hagyományos öntözőcsövekhez képest
- Biztosíthat-e a Yongte kulcsrakész projektszolgáltatást a WPC teraszgyár számára?
- Sikeresen tesztelt 200x50 mm-es újrahasznosított tömör műanyag fűrészáru
Hagyj üzenetet



Hírek Ajánlások