WPC extrudáló gép hőmérsékletének beállítása
Extrudálási hőmérséklet görbe PE fa-műanyag kompozithoz (HDPE + fapor)
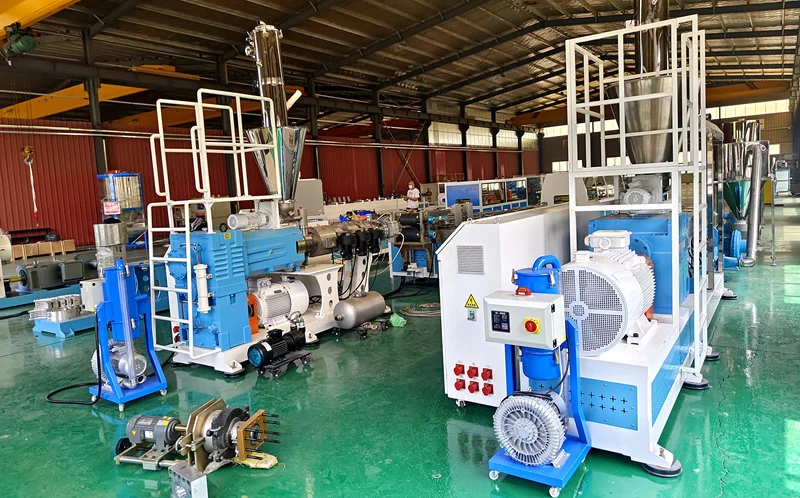
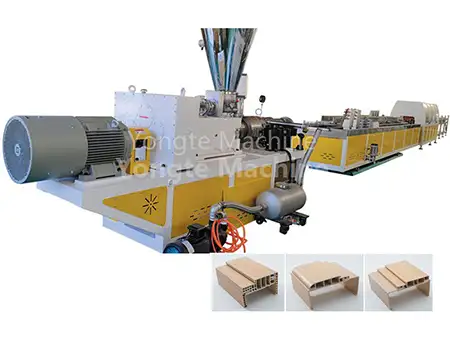
Alkalmazható forgatókönyvek: PE és fapor kompozit gyártósorok (lapos ikercsigás granulálás → kúpos ikercsigás / egycsigás extrudálás); a PE-fa műanyag kompozitok esetében az elsődleges szempont a helyi túlmelegedés, a nedvességtartalom és a fapor elszenesítése; ezért a maximális anyaghőmérséklet lehetőleg ne haladja meg a 185 °C-ot. A kétlépcsős eljárásban a párhuzamos ikercsigás granulálási fokozat biztosítja az alapos keveredést, lágyítást, valamint a HDPE-ből és a faporból történő egységes szemcsék képzését; az ezt követő profilformázást ezután kúpos ikercsavaros vagy egycsigás extruder segítségével végezzük. Ez a szegmentált feldolgozási megközelítés lehetővé teszi a független hőmérsékletszabályozást minden szakaszban, ezáltal csökkentve a helyi túlmelegedés kockázatát. A PE-fa műanyag kompozitok nagyon érzékenyek a feldolgozási körülményekre; különös figyelmet kell fordítani a túlzott helyi hőmérsékletre a hordóban vagy a szerszámban, a maradék nedvességre a nyersanyagokban és a fapor magas hőmérsékleten történő elszenesedésére. Az ilyen problémák a termék felületén elszenesedést, elszíneződést vagy akár a mechanikai tulajdonságok romlását is okozhatják. Következésképpen a tényleges gyártás során az anyaghőmérsékletet szigorúan ellenőrizni kell, a maximális hőmérséklet lehetőleg nem haladhatja meg a 185 °C-ot.
I. PE-WPC extrudálási hőmérsékleti görbe (pelletizálási szakasz + profilképző szakasz)
① Párhuzamos kettős granulálás (PE fa granulálás, azonos irányú párhuzamos kettős)
A tényleges gyártás során a hőmérsékletet finoman be kell hangolni az olyan nyersanyag-paraméterek alapján, mint a faportartalom, a hálószem mérete és a HDPE folyási indexe: minél magasabb a fapor hozzáadási aránya, annál nagyobb a feldolgozási nehézség, ami szükségessé teszi a hőmérsékleti stabilitás szorosabb ellenőrzését a lágyítási szakaszban a helyi hőfelhalmozódás megelőzése érdekében; ha a fapor hálómérete finomabb, a fajlagos felület megnő, ami valószínűbbé teszi a karbonizációt, ami a homogenizálási szakaszban a hőmérséklet-tartomány megfelelő csökkentését igényli. Ezenkívül a vízellátás szabályozását a lapos kettős granulálási szakaszban a nyersanyag előkezelési fázisától kell megvalósítani; a fapor növénybe kerülésekor nedvességtartalmát meg kell vizsgálni, és ha meghaladja az 5%-ot, szárítási kezelést kell végezni; ellenkező esetben az extruder hengerébe belépő nedvesség gőzbuborékokat generálhat magas hőmérsékleten, ami veszélyeztetheti a granulátum egyenletességét, és belső pórushibákhoz vezethet a végső extrudált termékekben a későbbi extrudálás során.
A henger hossza az adagolónyílástól a fejig, per °C
|
ágazat |
1. zóna (kiegészítés) |
2. zóna |
3. zóna |
Zóna 4-6 |
Zóna 7-8 |
9. zóna |
Halj fejet |
|
beállítás |
145-155 ℃ |
155-165 ℃ |
160-170 ℃ |
165-172 ℃ |
168-175 ℃ |
170-178 ℃ |
172-178 ℃ |
főbb pontok:
· Ne állítsa túl magasra az adagolórészt, nehogy a fapor idő előtt megpuhuljon, és a csavarrúdhoz tapadjon, ami áthidaláshoz vagy rúd összegabalyodásához vezethet.
· A 3-5 zónák alkotják az elsődleges keverőszakaszt, ahol a hőmérsékletet fokozatosan emelik;
· Enyhén engedje le a fúvókafejet, hogy csökkentse a hőmérséklet-emelkedést az olvadék nyírózónájában;
· Az olvadék hőmérséklete hosszabb ideig nem haladhatja meg a 185 °C-ot; ellenkező esetben a farostok gyorsan elszenesednek, ami fekete foltok megjelenését és szúrós, dohányszerű szagot eredményez.
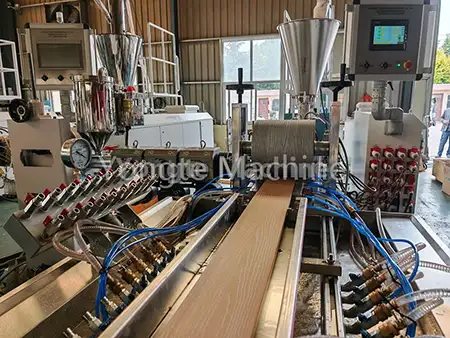
② Alakítógép (kúpos ikercsavaros SJSZ vagy egycsavaros, deszkázat/profilok extrudálásához fa-műanyag pelletekkel)
Kúpos ikercsavaros extruder hőmérsékleti paramétertáblázata
|
paraméter típusa |
Rakodási szakasz (Mértékegysége: °C) |
Tömörítési tartomány (mértékegysége: °C) |
Kipufogó rész (egység: °C) |
Mérési tartomány (mértékegység: °C) |
Fejhőmérséklet (mértékegység: °C) |
Forma hőmérséklet (mértékegysége: °C) |
Mért olvadékhőmérséklet (egység: °C) |
|
Állítsa be a hőmérsékletet |
140-150 |
150-162 |
158~168 |
162~172 |
165~173 |
168-175 |
170-180 |
Hőmérséklet-paramétertáblázat egycsavaros extrudáláshoz (koextrudált felületi réteg / egyszerű profil)
|
Paraméter kategória |
Rakodási szakasz (Mértékegysége: °C) |
Tömörítési tartomány (mértékegysége: °C) |
Mérési tartomány (mértékegység: °C) |
Fejhőmérséklet (mértékegység: °C) |
Forma hőmérséklet (mértékegysége: °C) |
|
beállított érték |
135~145 |
148-160 |
158~168 |
162-170 |
165~172 |
✅ Hőmérsékletű működési elvek
1. A hőmérséklet beállítása nem egyenlő az olvadék tényleges hőmérsékletével; az olvadékhőmérséklet tényleges méréséhez elengedhetetlen az olvadékszonda használata. A csiganyírás okozta hőképződés miatt a mért olvadékhőmérséklet jellemzően 5-12 °C-kal meghaladja a beállított hőmérsékletet.
2. A kipufogó rész hőmérsékletét nem szabad túl magasra állítani. Ebben a régióban a faporban lévő adszorbeált vízgőz és kis molekulatömegű illékony anyagok nagy mennyiségben szabadulnak fel; Ha a hőmérséklet ebben a zónában túl magas, előfordulhat, hogy a gázok nem tudnak folyamatosan távozni az olvadt anyagból, ami könnyen az olvadék habosodásához vezethet, és a fapor felületének hődegradációját idézheti elő, ami karbonizálódást eredményez.
3. A formahőmérsékletnek kissé magasabbnak kell lennie az adagoló szakasz hőmérsékleténél, hogy az olvadt anyag a formaüregbe való belépéskor megőrizze a kellő folyóképességét, elősegítve ezzel a sima töltést és formázást, valamint csökkentve a nem megfelelő folyóképesség miatt a termék felületén kialakuló lyukhibák kialakulását; azonban a formahőmérséklet nem lehet túl magas, mivel a túl magas formahőmérséklet csökkentené az olvadt anyag felületi rétegének hűtési sebességét, ami az anyag tapadásához vezet a forma felületéhez (a penész tapadásához), és potenciálisan anyagfelhalmozódást és perzselési nyomokat eredményezhet azokon a területeken, ahol az anyag hosszabb ideig marad.
Kapcsolódó hírek
- A gumi áztató öntözőcsövek előnyei a hagyományos öntözőcsövekhez képest
- Biztosíthat-e a Yongte kulcsrakész projektszolgáltatást a WPC teraszgyár számára?
- Sikeresen tesztelt 200x50 mm-es újrahasznosított tömör műanyag fűrészáru
- A Yongte WPC oszlopkészítő gép koextrudálással sikeresen tesztelt
- Hogyan lehet a műanyag fólia hulladékból fa-műanyag kompozit (WPC) termékeket előállítani?
- Alkalmazás gumihabosított vízáteresztő csövekhez
Hagyj üzenetet