miért elengedhetetlen mind a vákuumtartály, mind a permetezőtartály a PE csőextrudáló sornál?
A PE csőextrudáló sornál miért elengedhetetlen mind a vákuumvíztartály, mind a permetezővíztartály?
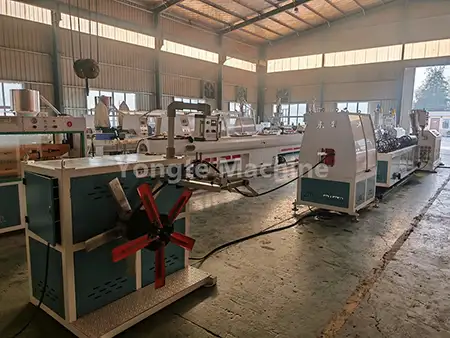
PE csőextrudáló sor: a vákuumvíztartály és a permetező víztartály szerepei
Amikor PE-csöveket extrudálnak a szerszámból, magas hőmérsékleten olvadt és meglágyult állapotban vannak, és nincs rögzített külső átmérőjük és körkörösük; ezért a gyors formázás és hűtés elengedhetetlen a csövek összeesésének, deformálódásának vagy a megadott mérettűrésektől való eltérésének elkerülése érdekében. A vákuumvíztartály az átmérő beállítását és alakítását végzi, míg a permetezővíztartály folytatja a hűtési folyamatot; a két rendszer eltérő funkcionális szerepet tölt be.

1. Vákuumos víztartály (vákuum állandó átmérőjű tartály, magformáló rész)
Funkció: A flexibilis PE cső "szívása", külső átmérőjének és körkörösségének rögzítése, és ezzel egyidejűleg előhűtés végrehajtása. Alapelv: A víztartály megtelik vízzel, és a tartály belsejében vákuum keletkezik, ami negatív nyomást eredményez a tartályban; a cső külső falát ezután atmoszférikus nyomással szorosan az átmérő-illesztő hüvely belső falához nyomják, ami az olvadt PE csövet erőszakosan kiterjeszti a szabványos külső átmérőjére, biztosítva, hogy a cső laposodás nélkül is megtartsa körkörösségét.
· Közvetlenül a szerszámfej elhagyása után a cső anyaga magas hőmérsékletű és puha marad; ebben a szakaszban kerülni kell a hirtelen, nagy mennyiségű hideg víz felöntését, mivel ez a felület gyors lehűlését okozná, miközben a belső rész olvadt marad, ami nagy belső feszültségekhez, repedésekhez és a csőfal deformálódásához vezethet.
· A vákuumkamrában a víz hőmérsékletét jellemzően 30–50 °C között tartják; a meleg vizet formálásra használjuk, fokozatosan elvezeti a hőt.
· A külső átmérő reteszelése vákuum negatív nyomással a legkritikusabb állomás a csőanyag mérettűrésének biztosítására és az ovális megelőzésre.
· Ezzel egyidejűleg a vízréteg beborítja a csővezetéket, biztosítva a kezdeti hűtést, amely elősegíti a szilárd bőrréteg kialakulását a cső felületén; ez a réteg kellő merevséget biztosít a cső összeomlásának megakadályozásához.
Vákuumos víztartály hiányában az extrudált PE cső puhává és megereszkedik, külső átmérője inkonzisztens, és túlzott ovális lesz, ami lehetetlenné teszi a nemzeti szabvány méreteinek teljesítését.

2. Permetező víztartály (hűtővíztartály, hátsó hűtőrész)
Funkció: Mély és tartós hűtés elérése, a teljes cső környezeti hőmérséklethez közeli hőmérsékletre hozása. Vákuumos alakítás után a cső külső fala már megszilárdult, de a csőfal belső hőmérséklete magas, a magréteg puha marad; ennek következtében a cső továbbra is deformálódik mechanikai igénybevétel hatására. A permetező kamra nagynyomású vízködöt használ a cső külső falának egyenletes permetezésére minden oldalról, folyamatosan elvezetve a csőfal belső hőjét:
· Többlépcsős zónás permetezés, alacsonyabb vízhőmérsékleten (szobahőmérséklet);
· Egyenletes permetezést alkalmazzon minden oldalról, hogy megakadályozza az egyirányú hűtés okozta csőelhajlást;
· Fokozatosan csökkentse a csőanyag összhőmérsékletét, amíg a teljes csőfal teljesen megszilárdul, és a cső be nem kerül a húzógépbe;
· A merülőhűtéshez képest a permetező hűtés kevésbé hajlamos arra, hogy buborékokat tapadjanak a csőfalakra, egyenletesebb hűtést biztosít, és kisebb belső feszültségeket eredményez a csőanyagban.
Ha csak vákuumkamrát használnak, és nincs permetezőkamra, akkor a cső magjának tartományában a hőmérséklet magas lesz, ami a cső megnyúlását és deformálódását okozza húzóerő hatására; vágás után hajlamos visszapattanni és meghajolni.

összegezzük
Vákuumos tartály = elsősorban formázáshoz, enyhe hűtéssel: negatív nyomást gyakorolnak a csőre, hogy biztosítsák a külső átmérőt és a kerekséget;
Permetezett víztartály = Elsősorban hűtésre, kiegészítő stabilizálással: teljesen hűtse le és keményítse ki a csővezetékeket kívülről befelé, hogy megelőzze a későbbi deformációt.
Így ez a két folyamat egymást követő és funkcionálisan egymást kiegészítő kulcsfontosságú lépések a PE csőextrudálási folyamatban; egyik hiánya lehetetlenné tenné az előírt méretpontossági és mechanikai teljesítmény-előírásoknak megfelelő PE csövek gyártását. Következésképpen mindkettő nélkülözhetetlen eleme a gyártósor konfigurációjának.
Kapcsolódó hírek
- A gumi áztató öntözőcsövek előnyei a hagyományos öntözőcsövekhez képest
- Biztosíthat-e a Yongte kulcsrakész projektszolgáltatást a WPC teraszgyár számára?
- Sikeresen tesztelt 200x50 mm-es újrahasznosított tömör műanyag fűrészáru
- A Yongte WPC oszlopkészítő gép koextrudálással sikeresen tesztelt
- Hogyan lehet a műanyag fólia hulladékból fa-műanyag kompozit (WPC) termékeket előállítani?
- WPC extrudáló gép hőmérsékletének beállítása
Hagyj üzenetet