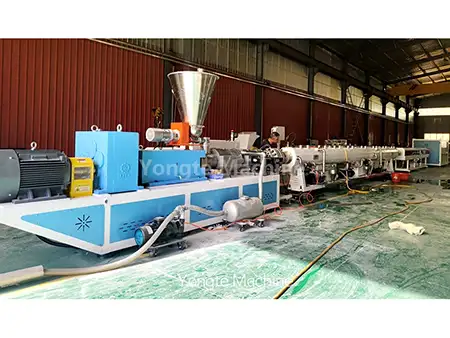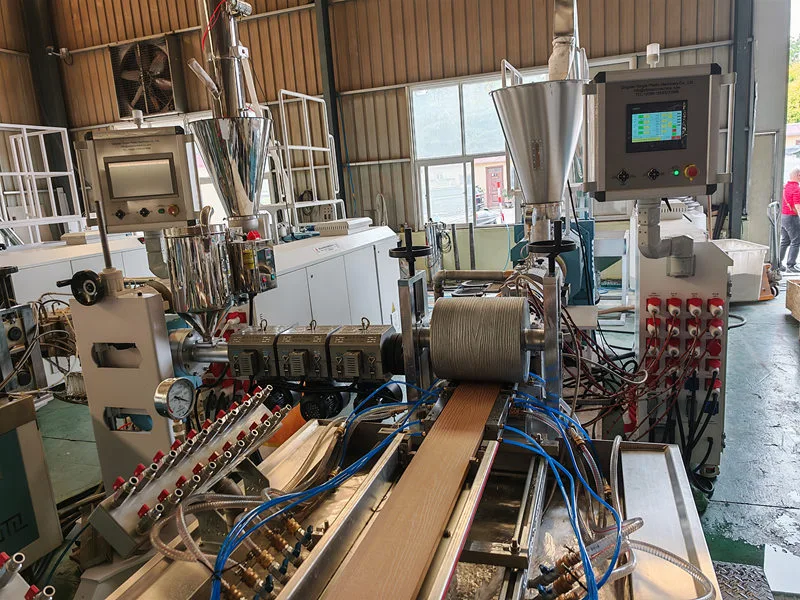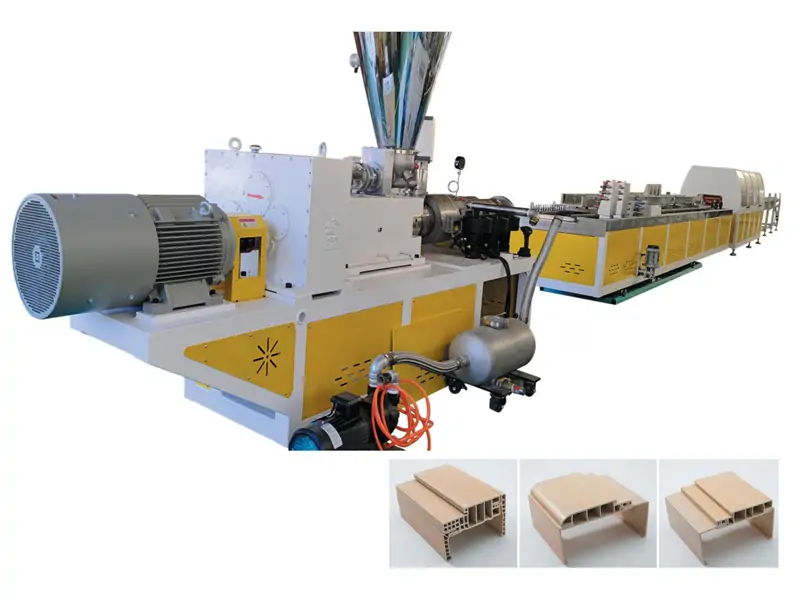
Hogyan lehet meglazítani a WPC párhuzamos ikercsavaros extruder elakadt csavarját?
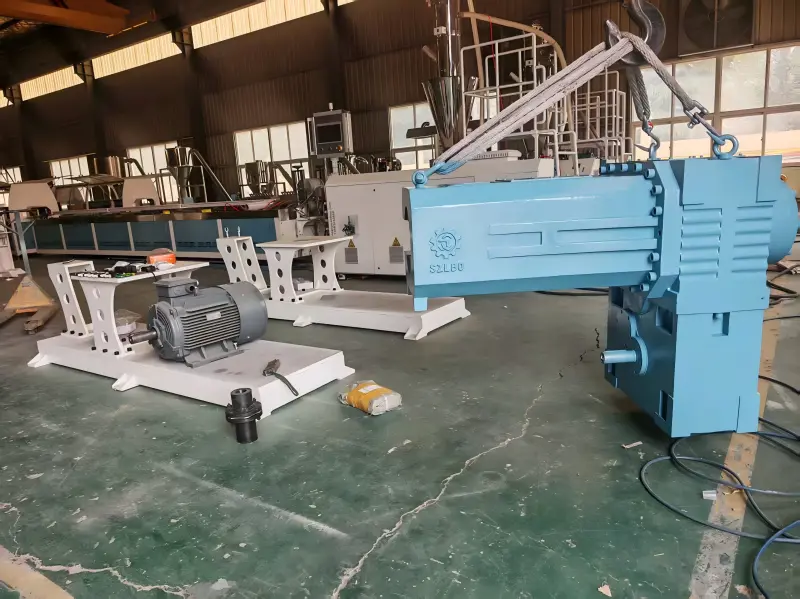
Részletes lépések és módszerek a WPC párhuzamos ikercsigás extruder elakadt csavarjának a tengelykapcsoló kézi elforgatásával történő meglazításához.
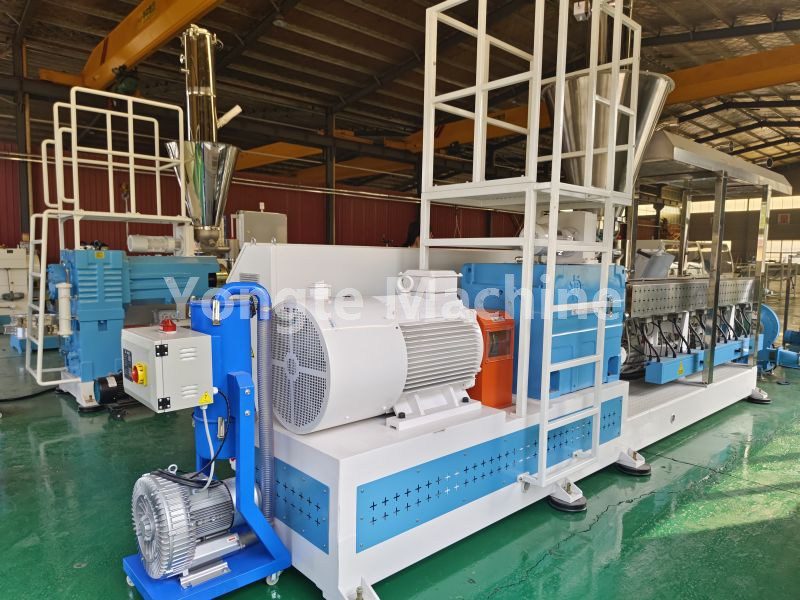
Biztonsági előfeltétel: Az egész gépet ki kell kapcsolni és le kell zárni; szigorúan tilos a főegység hirtelen indítása a csavar erőszakos behajtása céljából. A PE fa-műanyag faport tartalmaz; lehűlés után az anyag nagy keménységet és jelentős szorítóerőt mutat a csavaron. A hordó teljes hossza 3 méter; ezért a fűtési és szigetelési időnek hosszabbnak kell lennie, mint egy kompakt típusú géphordóhoz szükséges.
I. Javasolt sütési hőmérsékleti paraméterek (előnyben részesített hideg anyagelakadási forgatókönyvek esetén)
PEWPC normál üzemi hőmérséklet: 170–190°C; Sütési fűtés alapértéke Hőmérséklet: 205–215°C
⚠ A maximális hőmérséklet hosszabb ideig nem haladhatja meg a 220°C-ot; ha a faport 220°C feletti hőmérsékletnek teszik ki, nagyon hajlamos a kokszosodásra és elszenesedésre, így a keletkező csomókat sokkal nehezebb eltávolítani.
3 méteres hordózóna alapú fűtésszabályozás (általában 5-6 zónára osztva)
1. zóna (etetési rész): 210–215°C [Nagyon veszélyeztetett elakadásveszélyes terület; fűtés előnyben részesítése]
2. zóna: 205210°C
3. zóna: 205210°C
4. zóna: 200–205°C
5. zóna (olvadék szállítása): 200–205°C – Fúvóka/karima zóna: 200–205°C
Ne csak a hátsó részt fűtse! A PE fa-műanyag anyaggal kapcsolatos problémák túlnyomó többsége a henger első 12 méteres szakaszán belül jelentkezik.
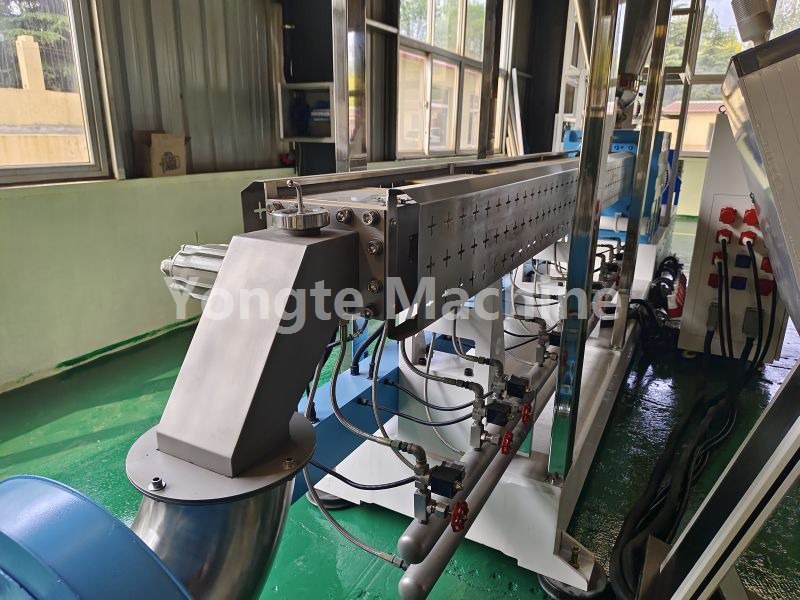
II. Hőszigetelés és forgási sorrend (különlegesen 3 méter hosszú hengeres edényekhez)
1. Ha a hőmérséklet eléri a beállított értéket, tartsa legalább 90 percig, mielőtt továbblép;
2. 2530 percenként a rendszer kikapcsolási eseményt tapasztal; kézzel kapcsolja be a kormánykapcsolót (előre/hátra).
· Engedjen enyhe előre-hátra forgást: Állítsa le a további fűtést! Ne növelje tovább a hőmérsékletet; ismételten fordítsa meg a tárcsa és a csavar forgását;
· Tartsa nyugodtan: folytassa a szigetelést további 60 percig; a teljes sütési idő nem haladhatja meg a 3 órát.
Ha az étel 3 óránál hosszabb sütés után sem sül át, a melegítés folytatása csak a faport égeti el; ebben az esetben állítsa le a fűtést, és készüljön fel a gép szétszerelésére a csavar eltávolításához.
Forgatási technika: Forgassa a dobot kis szögben előre-hátra; kerülje az egyirányú erő kifejtését. Ha az anyag lazulni kezd, fokozatosan növelje a forgási szöget, hogy összetörje a kikeményedett anyagot.
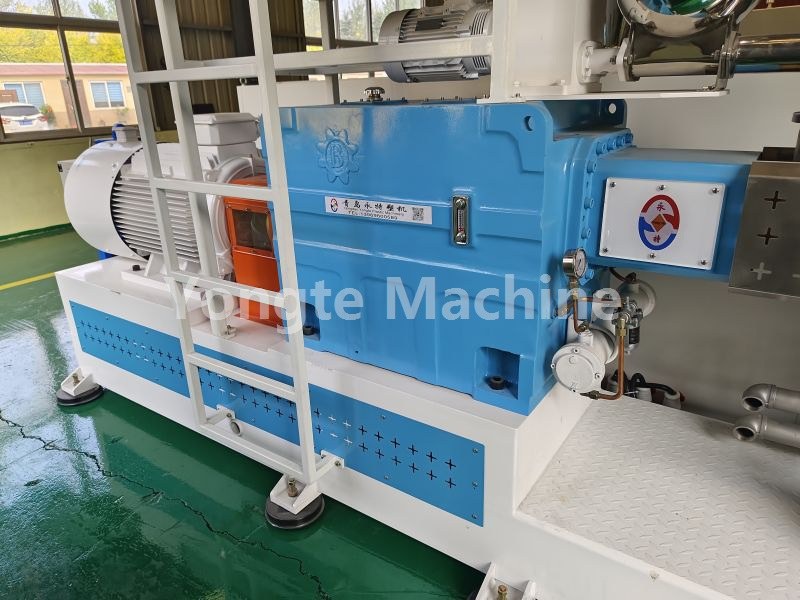
III. Melegítés után a készülék kilazul; Eljárás az eszköz visszaállítására a bekapcsolás után
1. Miután a motor simán, ellenállás nélkül forog, szerelje fel a tengelykapcsoló fedelét;
2. Alacsony fordulatszámú terhelés nélküli impulzus 35 másodpercig; figyelje meg a fő egység terhelés nélküli áramát;
3. Miután az üresjárati áram visszatér a normál értékre, először tiszta PE tisztítóanyagot adagoljon; ne adagolja közvetlenül a fa-műanyag kompozit anyagot az extrudáló hengerbe – először távolítsa el a régi anyagot a kis sebességű extrudáló hengerből.
4. Miután a kiürítő áram tiszta, kemény csomóktól vagy fekete foltoktól mentes, fokozatosan térjen vissza a PEWPC gyártási anyag adagolására, miközben fokozatosan növeli a forgási sebességet és az adagolási sebességet.
IV. Fűtési hiba Szétszerelés és tisztítási eljárás
1. Melegítse körülbelül 200 °C-ra; távolítsa el a fúvókát és az átmeneti karimát, majd tisztítsa meg az elülső ürítőnyílást;
2. Használjon meghosszabbított tolórudat a henger elülső végén, hogy a megszilárdult anyagot a csavarrúd mentén kifelé tolja;
3. Ha a készülék nem mozdul, távolítson el két csavart, és szakaszonként tisztítsa meg a megkeményedett hűtőmaradvány (PE-fa-műanyag kompozit) menetes hornyait;
4. Gondosan ellenőrizze a két csavar közötti hézagot, és ellenőrizze, hogy nincsenek-e idegen fémrészecskék a henger belső falán;
Ha a kártyaelakadási pont folyamatosan ugyanazon a helyen történik, akkor nagy valószínűséggel vasreszelék vagy egyéb idegen tárgy okozza. ezeket azonosítani kell, ellenkező esetben azonnal indítsa újra a készüléket a kártya visszahelyezéséhez.
Kapcsolódó hírek
- A gumi áztató öntözőcsövek előnyei a hagyományos öntözőcsövekhez képest
- Biztosíthat-e a Yongte kulcsrakész projektszolgáltatást a WPC teraszgyár számára?
- Sikeresen tesztelt 200x50 mm-es újrahasznosított tömör műanyag fűrészáru
- A Yongte WPC oszlopkészítő gép koextrudálással sikeresen tesztelt
- Hogyan lehet a műanyag fólia hulladékból fa-műanyag kompozit (WPC) termékeket előállítani?
- WPC extrudáló gép hőmérsékletének beállítása
Hagyj üzenetet